In che modo i tubi centrali in ABS supportano la produzione di separatori di batterie al litio
Tubi centrali in ABSsvolgono un ruolo di supporto nella produzione di separatori per batterie al litio, dove la formazione del rullo, la consistenza dimensionale e la pulizia dei materiali sono importanti per la lavorazione a valle. Poiché la domanda di batterie agli ioni di litio cresce nei veicoli elettrici, nei sistemi di accumulo dell’energia e nell’elettronica di consumo, la produzione di separatori continua a porre maggiore enfasi sulla gestione stabile della pellicola e sulle operazioni precise di taglio e avvolgimento. Le prestazioni dei nuclei di avvolgimento sono uno dei fattori pratici che possono influenzare questi processi.
Il ruolo dei nuclei di avvolgimento nella produzione di separatori
I separatori delle batterie al litio sono pellicole polimeriche sottili e porose posizionate tra gli elettrodi positivo e negativo. Aiutano a prevenire il contatto elettrico diretto consentendo al tempo stesso agli ioni di passare attraverso l'elettrolita. Durante la produzione, i film separatori vengono sottoposti a processi quali stiramento, trattamento superficiale, taglio, ispezione e avvolgimento a rullo, a seconda del metodo di produzione e del tipo di materiale.
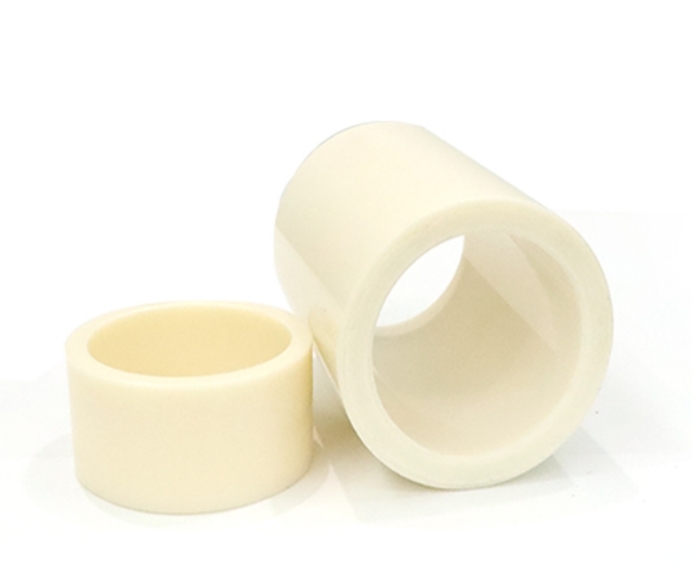
I nuclei di avvolgimento forniscono il supporto centrale attorno al quale i film separatori vengono raccolti in rotoli. Le loro dimensioni, rotondità e rettilineità influenzano il modo in cui la pellicola viene supportata durante l'avvolgimento e il modo in cui i rotoli finiti possono essere maneggiati e trasferiti tra le fasi di produzione. Un nucleo con geometria incoerente può contribuire a difficoltà di avvolgimento o allineamento irregolari, in particolare quando si maneggiano film sottili a velocità di lavorazione più elevate.
Per i produttori che utilizzano linee di produzione continue, il mantenimento di dimensioni centrali coerenti tra i lotti aiuta a standardizzare la formazione dei rotoli e supporta una movimentazione ripetibile durante lo stoccaggio, il trasporto e le successive operazioni di conversione.
Perché la coerenza dimensionale è importante
I film separatori richiedono una manipolazione controllata poiché la loro struttura sottile può essere influenzata da variazioni di tensione, grinze e contatto irregolare durante l'avvolgimento. Sebbene la qualità dell'avvolgimento dipenda da diversi fattori, tra cui l'allineamento della macchina, le impostazioni di tensione, le proprietà della pellicola e la velocità operativa, l'anima fornisce la base fisica per costruire un rotolo uniforme.
La rotondità influisce sulla consistenza del supporto rotante, mentre la rettilineità aiuta a mantenere l'allineamento lungo l'asse del rullo. Anche il diametro interno e lo spessore della parete influenzano l'adattamento tra il nucleo e l'attrezzatura di avvolgimento. Le variazioni di queste dimensioni possono complicare il caricamento, la rotazione e la compatibilità tra diverse linee di produzione.
Tubi centrali in ABSsono realizzati in acrilonitrile butadiene stirene, un materiale termoplastico comunemente lavorato tramite estrusione e stampaggio a iniezione. Nella produzione di tubi interni, il controllo delle condizioni di formatura e delle tolleranze dimensionali aiuta a mantenere una geometria coerente nei prodotti finiti. I requisiti specifici variano in base all'attrezzatura di avvolgimento, alla larghezza del separatore, alle dimensioni del rotolo e alle condizioni di movimentazione.
Qualità e pulizia della superficie nella lavorazione dei film
Le condizioni della superficie sono un'altra considerazione nella produzione dei separatori. Polvere, particelle sciolte, bave o bordi irregolari attorno al nucleo di avvolgimento possono creare problemi di contaminazione negli ambienti in cui vengono lavorate pellicole funzionali sottili. Il taglio pulito e la finitura controllata fanno quindi parte del processo di produzione delle anime in plastica industriale.
La levigatezza uniforme della superficie e i bordi puliti aiutano a ridurre i problemi evitabili di manipolazione attorno al materiale della ferita. Tuttavia, la pulizia di un rullo separatore finito dipende anche dall'ambiente di produzione, dalla manutenzione delle apparecchiature, dalla movimentazione dei materiali e dalle pratiche di imballaggio. La produzione delle anime è un elemento di un più ampio processo di controllo della contaminazione piuttosto che un sostituto della gestione delle camere bianche.
Per i produttori di materiali per batterie, la selezione e l'ispezione dei nuclei dovrebbero quindi considerare sia le caratteristiche dimensionali che i requisiti di pulizia dell'applicazione prevista.
Tecnologia di produzione e controllo qualità
La consistenza dei tubi con anima in plastica dipende dal rapporto tra materie prime, parametri di lavorazione, attrezzature, raffreddamento e controllo dimensionale. L'estrusione viene comunemente utilizzata per produrre profili continui di tubi in plastica, mentre lo stampaggio a iniezione supporta la produzione di componenti sagomati ove richiesto. L'elaborazione controllata da microcomputer, la regolazione della velocità a frequenza variabile e il controllo della pressione del vuoto possono aiutare i produttori a gestire le condizioni di produzione e mantenere la ripetibilità.
Jiangsu Hongkai Plastic Technology Co., Ltd., fondata nel 2021 a Taizhou, nella provincia di Jiangsu, gestisce uno stabilimento che copre circa 5.000 metri quadrati. Le sue attrezzature di produzione comprendono cinque estrusori e otto macchine per lo stampaggio a iniezione. L'azienda riporta inoltre le certificazioni ISO 9001 e RoHS, che riflettono il suo quadro di gestione della qualità e conformità del prodotto.
Nella produzione diTubi centrali in ABS, il controllo del processo e la tecnologia di taglio senza sprechi possono contribuire a mantenere dimensioni costanti del tubo, rettilineità e qualità della superficie finale. Queste caratteristiche sono rilevanti per le applicazioni che richiedono un supporto di avvolgimento ripetibile e una movimentazione controllata dei materiali. Il loro valore pratico è determinato da quanto i nuclei finiti soddisfano i requisiti dimensionali e di pulizia della linea di produzione dei separatori.
I requisiti del settore continuano ad evolversi
Man mano che la produzione di batterie al litio si sviluppa verso una produttività più elevata e requisiti di controllo dei materiali più esigenti, i componenti di supporto vengono sempre più valutati come parte del sistema di produzione complessivo. Le anime di avvolgimento devono adattarsi all'attrezzatura, supportare le dimensioni previste del rotolo e mantenere caratteristiche costanti tra i lotti di produzione.
Le specifiche principali non sono universali per tutte le applicazioni di separatori. Configurazioni di linea e formati di pellicola diversi possono richiedere diametri interni, diametri esterni, spessori di parete, lunghezze e caratteristiche meccaniche diversi. Il coordinamento tra le dimensioni del nucleo e le apparecchiature di avvolgimento è quindi importante quando si stabiliscono condizioni di produzione ripetibili.
L’obiettivo più ampio è ridurre le variazioni evitabili durante il processo di produzione. Geometria di avvolgimento stabile, tensione controllata della pellicola, manipolazione pulita e procedure di ispezione coerenti lavorano insieme per supportare la produzione di rulli separatori uniformi.
Poiché la tecnologia delle batterie e la produzione di separatori continuano ad avanzare,Tubi centrali in ABSrimangono un componente funzionale nelle fasi di avvolgimento e conversione, dove la consistenza dimensionale, le condizioni della superficie e la compatibilità con le apparecchiature di produzione aiutano a supportare un'efficiente lavorazione con separatore di batterie al litio.
Precedente:Nessuna novità